Ningbo Hicon Industrie Co., Ltd.
Nouvelles
 

Comment les revêtements anticorrosion prolongent la durée de vie des climatiseurs industriels dans les zones côtières ?

2026-09-09

Dans les installations industrielles côtières, la lutte contre la corrosion est sans relâche. L'air chargé en sel, l'humidité élevée et les fluctuations de température créent un environnement agressif qui dégrade rapidement les surfaces métalliques non protégées. Pour unClimatiseur industrielinstallé dans de telles conditions, les conséquences sont graves : les serpentins du condenseur se corrodent et fuient, les carters des compresseurs rouillent et les connexions électriques échouent. La durée de vie typique d'une unité de refroidissement industrielle standard dans un environnement côtier peut être réduite de 50 % ou plus par rapport aux installations intérieures. Il ne s’agit pas de savoir si l’équipement tombera en panne, mais quand.


La solution à ce problème omniprésent réside dans l’application de revêtements anticorrosion spécialisés. Ces revêtements ne sont pas de simples travaux de peinture ; ce sont des systèmes de barrière conçus pour protéger les composants critiques d'un climatiseur industriel contre les agents corrosifs spécifiques présents dans les atmosphères côtières. Un système de revêtement anticorrosion correctement appliqué peut prolonger la durée de vie d'un climatiseur industriel de quelques années à plus d'une décennie, réduisant ainsi considérablement les coûts de remplacement et les temps d'arrêt imprévus. Cet article fournit une analyse technique des mécanismes de corrosion affectant les climatiseurs industriels dans les zones côtières, les types de revêtements anticorrosion disponibles, les processus d'application et les avantages quantifiables de cette technologie de protection.

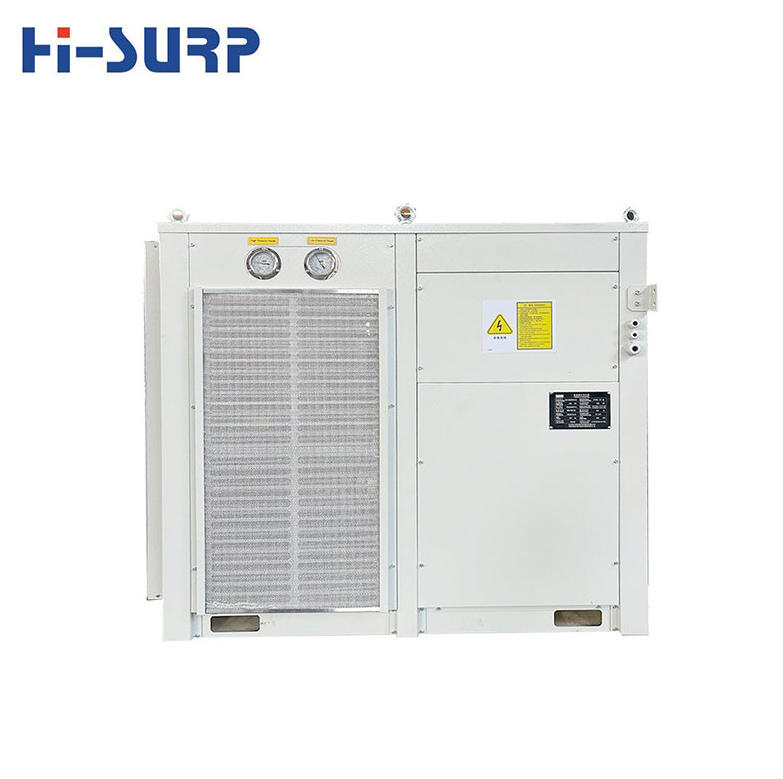
Prefabricated E-House Air Conditioner


Table des matières


1. Comprendre la menace de corrosion côtière

Pour apprécier l’intérêt des revêtements anticorrosion, il faut d’abord comprendre les mécanismes de corrosion qui menacent les climatiseurs industriels dans les zones côtières. Le principal agent corrosif est le sel, en particulier le chlorure de sodium (NaCl), qui est transporté dans l'air sous forme de fines particules ou dissous dans les embruns marins. Lorsque les dépôts de sel se déposent sur les surfaces métalliques, ils créent un film électrolytique hautement conducteur en présence d'humidité. Cet électrolyte facilite les réactions électrochimiques qui entraînent l’oxydation du métal, ce que nous appelons communément la rouille.

Le processus de corrosion est accéléré par plusieurs facteurs communs aux environnements côtiers :

  • Humidité élevée :Les zones côtières ont généralement une humidité relative élevée, dépassant souvent 80 %. Cette humidité fournit l'électrolyte nécessaire à la réaction de corrosion. La combinaison du sel et de l’humidité est particulièrement agressive.
  • Cyclisme de température :La variation diurne de température dans les zones côtières provoque la formation de condensation sur les surfaces des équipements. Cette condensation mouille les dépôts de sel, créant une nouvelle couche d'électrolyte qui entraîne la réaction de corrosion.
  • Températures extrêmes :Le climatiseur industriel génère lui-même des différences de température. Le serpentin du condenseur, qui doit rejeter la chaleur, est souvent plus chaud que l'air ambiant, accélérant la corrosion des ailettes métalliques.
  • Polluants atmosphériques :Les zones industrielles côtières peuvent également contenir du dioxyde de soufre (SO₂) ou d'autres polluants qui forment des composés acides lorsqu'ils sont combinés avec l'humidité, accélérant encore le processus de corrosion.

Le type typique de dommages dus à la corrosion sur un climatiseur industriel comprend :

  • Corrosion de la bobine du condenseur :Les ailettes en aluminium et les tubes en cuivre du serpentin du condenseur sont particulièrement vulnérables. Les dépôts de sel provoquent une corrosion par piqûre, qui entraîne des fuites de réfrigérant et une efficacité réduite du transfert de chaleur.
  • Corrosion des armoires :Le boîtier en acier de l'unité peut rouiller, compromettant l'intégrité structurelle et permettant à l'humidité de pénétrer dans les composants électriques.
  • Corrosion du boîtier de commande :Le boîtier de commande et les composants électriques sont sensibles à la corrosion. Les dépôts de sel sur les connexions électriques peuvent provoquer une résistance élevée, entraînant une surchauffe et une défaillance des composants.
  • Corrosion des fixations :Les boulons, vis et autres fixations peuvent se gripper, rendant l'entretien et la réparation difficiles.

ÀNingbo Hicon Industrie Co., Ltd., nous avons documenté les taux de corrosion des climatiseurs industriels non protégés dans les installations côtières. Nos données montrent qu'une unité standard peut perdre jusqu'à 30 % de sa capacité de refroidissement dans les deux ans suivant son installation dans un environnement côtier, avec une panne complète survenant dans les 3 à 5 ans. Le tableau suivant illustre la dégradation typique liée à la corrosion d'une unité non protégée.

Période État de la bobine du condenseur État du meuble Perte de capacité de refroidissement
0-12 mois Petites piqûres visibles Début de rouille superficielle 3-5%
12-24 mois Piqûres importantes, fuites mineures Rouille par endroits 15-20%
24-36 mois Fuites multiples, ailerons détériorés Faiblesse structurelle 25-35%
36-48 mois Panne totale de la bobine Des dégâts structurels importants 50%+

L'impact économique est considérable. Le coût de remplacement d’un climatiseur industriel défectueux, y compris l’équipement, l’installation et la perte de production, dépasse souvent le prix d’achat initial d’un facteur deux ou trois. C'est pourquoi une protection proactive contre la corrosion n'est pas seulement un élément de maintenance ; c'est une décision commerciale cruciale.


2. Types de revêtements anticorrosion pour climatiseur industriel

La sélection d'un revêtement anticorrosion pour un climatiseur industriel est une décision technique qui doit tenir compte de l'application spécifique et des conditions environnementales. Plusieurs types de systèmes de revêtement sont disponibles, chacun offrant un niveau de protection différent et une adaptation à divers composants. Les principaux types de revêtements anticorrosion comprennent :

  • Revêtements époxy :Ce sont des systèmes en deux parties qui offrent une excellente adhérence et résistance chimique. Les revêtements époxy forment un film dur et durable qui résiste à l'abrasion et à la corrosion. Ils sont couramment utilisés pour l’armoire et les composants structurels d’un climatiseur industriel.
  • Revêtements en polyuréthane :Ces revêtements offrent une excellente résistance aux UV, ce qui les rend adaptés aux applications extérieures. Ils sont flexibles et résistants aux chocs, offrant une finition durable qui conserve son aspect au fil du temps.
  • Revêtements par électrodéposition (E-Coat) :Il s'agit d'un processus dans lequel le revêtement est appliqué à l'aide d'un courant électrique. Le revêtement E-coat offre une excellente couverture, même dans les géométries complexes, et offre une protection supérieure contre la corrosion.
  • Revêtements en vinyle :Ces revêtements se caractérisent par leur excellente résistance à l'humidité et leur flexibilité. Ils sont souvent utilisés comme apprêt ou comme couche de finition dans les systèmes multicouches.
  • Revêtements en fluoropolymère :Ces revêtements offrent une résistance exceptionnelle aux produits chimiques et à la corrosion, ainsi qu'un faible coefficient de friction. Ils sont souvent utilisés dans les environnements les plus exigeants.

L'application de ces revêtements sur les composants critiques d'un climatiseur industriel varie. Pour le serpentin du condenseur, particulièrement vulnérable à la corrosion, un revêtement de serpentin spécifique est nécessaire. Ce revêtement doit être suffisamment fin pour ne pas gêner le transfert de chaleur mais suffisamment robuste pour résister à la pénétration du sel. Les revêtements en bobine les plus courants sont :

  • Revêtement de bobine époxy :Appliqué sous forme d'un film mince, ce revêtement offre une excellente protection contre la corrosion tout en conservant l'efficacité du transfert de chaleur.
  • Revêtement de bobine hybride :Celui-ci combine des résines époxy et polyuréthane pour obtenir un équilibre entre flexibilité et résistance à la corrosion.
  • Revêtement de bobine en céramique :Ce type de revêtement utilise des particules de céramique pour fournir une surface dure et résistante à l'usure qui offre également une protection contre la corrosion.

Le tableau suivant fournit une comparaison des différents types de revêtements utilisés pour les composants des climatiseurs industriels.

Type de revêtement Meilleure application Caractéristiques clés Résistance au brouillard salin (ASTM B117)
Époxy (en deux parties) Armoire, Structure Excellente adhérence, résistance chimique, film dur 1000+ heures
Polyuréthane Armoires extérieures Résistance aux UV, flexibilité, résistance aux chocs 500-800 heures
E-Coat (électrodéposition) Formes complexes Couverture uniforme, excellente protection contre la corrosion 500-800 heures
Revêtement de bobine époxy Bobines de condenseur Film fin, maintient le transfert de chaleur 500-1000 heures
Fluoropolymère Environnements sévères Résistance exceptionnelle aux produits chimiques et à la corrosion 2000+ heures

Chez Ningbo Hicon Industry Co., Ltd., nous proposons une gamme d'options de revêtement anticorrosion pour nos produits de climatiseurs industriels. Notre offre standard comprend un revêtement époxy haute performance pour l'armoire et un revêtement époxy exclusif pour le serpentin du condenseur. Pour les clients travaillant dans les environnements les plus corrosifs, nous proposons un système de revêtement en fluoropolymère haut de gamme. Notre équipe technique peut recommander le revêtement optimal en fonction des conditions spécifiques d’installation.


3. Processus d’application du revêtement et contrôle qualité

L’efficacité d’un revêtement anticorrosion est déterminée non seulement par le choix du matériau mais également par la qualité du processus d’application. Un revêtement mal appliqué peut échouer prématurément, laissant le climatiseur industriel vulnérable à la corrosion. Le processus d'application des revêtements anticorrosion est une procédure en plusieurs étapes qui nécessite un contrôle minutieux de la préparation de la surface, de l'épaisseur du revêtement et des conditions de durcissement.

La première étape, et la plus critique, est la préparation de la surface. La surface métallique doit être soigneusement nettoyée et préparée pour assurer une bonne adhérence du revêtement. Le processus de préparation comprend généralement :

  • Dégraissage :Enlever l'huile, la graisse et autres contaminants de la surface à l'aide d'un solvant ou d'un nettoyant alcalin.
  • Sablage abrasif :Utiliser des produits abrasifs (tels que du sable ou de la grenaille) pour éliminer la rouille, le tartre et les anciens revêtements, et pour créer un profil de surface favorisant l'adhérence.
  • Phosphatation :Application d'un revêtement de conversion au phosphate pour améliorer l'adhérence et fournir une couche de base de protection contre la corrosion.

Après préparation de la surface, le revêtement est appliqué. La méthode d'application dépend du type de revêtement et du composant à revêtir. Les méthodes de candidature courantes comprennent :

  • Application par pulvérisation :Le revêtement est appliqué à l'aide d'un pistolet pulvérisateur, qui permet d'obtenir une épaisseur de film uniforme et convient aux grandes surfaces.
  • Application par trempage :Le composant est plongé dans un réservoir de revêtement, assurant une couverture complète des géométries complexes.
  • Électrodéposition :Le composant est immergé dans un bain de revêtement et un courant électrique est appliqué pour déposer le revêtement.

Après application, le revêtement est durci. Le durcissement est le processus par lequel le revêtement atteint ses propriétés finales, telles que la dureté et l'adhérence. Le processus de durcissement implique généralement de chauffer le composant revêtu à une température spécifique pendant une période spécifiée.

Pour garantir la qualité du revêtement anticorrosion, une série de tests sont réalisés :

  • Test d'épaisseur de film sec :L'épaisseur du revêtement est mesurée à l'aide d'une jauge magnétique ou à courants de Foucault pour garantir qu'elle répond aux exigences spécifiées.
  • Test d'adhérence :Un test d'adhésion par hachures croisées ou par arrachement est effectué pour vérifier l'adhérence entre le revêtement et le substrat.
  • Test au brouillard salin :Un échantillon du composant revêtu est placé dans une chambre à brouillard salin pour évaluer la résistance à la corrosion du revêtement.

Chez Ningbo Hicon Industry Co., Ltd., nous avons mis en place un système complet de contrôle de qualité pour nos processus de revêtement anticorrosion. Notre usine est équipée d'équipements d'application et de test de pointe, et nos techniciens sont formés selon les normes les plus élevées. Nous conservons des enregistrements détaillés des paramètres d’application du revêtement et des résultats des tests pour chaque climatiseur industriel que nous fabriquons, garantissant ainsi la traçabilité et l’assurance qualité.


4. Avantages quantifiables des revêtements anticorrosion

L'application de revêtements anticorrosion sur un climatiseur industriel dans un environnement côtier offre des avantages mesurables qui vont au-delà de la simple prévention de la corrosion. Ces avantages se traduisent directement par des coûts opérationnels inférieurs, des temps d'arrêt réduits et une durée de vie plus longue des équipements. Les avantages quantifiables des revêtements anticorrosion comprennent :

Durée de vie prolongée :Un climatiseur industriel doté d'un système de revêtement anticorrosion correctement appliqué peut avoir une durée de vie de 10 à 15 ans dans un environnement côtier, contre 3 à 5 ans pour une unité non protégée. Cela représente une augmentation de 200 à 300 % de la durée de vie, réduisant considérablement la fréquence de remplacement des biens d'équipement.

Coûts de maintenance réduits :Les unités non protégées nécessitent un entretien fréquent pour résoudre les problèmes liés à la corrosion, tels que le nettoyage des serpentins corrodés, la réparation des fuites de réfrigérant et le remplacement des composants rouillés. Les coûts de maintenance d'une unité revêtue sont nettement inférieurs, car le revêtement empêche la corrosion de se produire en premier lieu.

Consommation d'énergie réduite :Un serpentin de condenseur propre et non corrodé transfère la chaleur plus efficacement qu’un serpentin corrodé. Le revêtement empêche l'accumulation de dépôts de sel et de produits de corrosion sur la batterie, maintenant ainsi l'efficacité énergétique de l'unité dans le temps. Cela peut entraîner des économies d'énergie de 5 à 10 % par rapport à une unité non protégée.

Temps d'arrêt réduit :Les temps d'arrêt imprévus causés par des défaillances liées à la corrosion représentent un coût majeur pour les installations industrielles. Le revêtement anticorrosion réduit considérablement le risque de telles pannes, ce qui se traduit par une disponibilité et une productivité plus élevées des équipements.

Le tableau suivant illustre les avantages financiers des revêtements anticorrosion sur une période de 10 ans, en comparant un climatiseur industriel avec et sans revêtement.

Catégorie de coût Unité sans revêtement (durée de vie de 5 ans) Unité revêtue (durée de vie de 12 ans) Économies sur 10 ans
Coût initial de l'équipement 12 000 $ (2 unités) 8 000 $ (1 unité) 4 000 $
Coûts d'entretien (10 ans) 6 000 $ 1 500 $ 4 500 $
Coûts énergétiques (10 ans) 15 000 $ 13 500 $ 1 500 $
Coûts des temps d'arrêt (10 ans) 8 000 $ (2 échecs) 2 000 $ (1 échec) 6 000 $
Coût total sur 10 ans 41 000 $ 25 000 $ 16 000 $

Cette analyse démontre que le coût supplémentaire d'un revêtement anticorrosion (généralement 10 à 15 % du coût de l'équipement) est rapidement récupéré grâce à la réduction des coûts de maintenance, d'énergie et de temps d'arrêt. Chez Ningbo Hicon Industry Co., Ltd., nous fournissons à nos clients ce type d'analyse coûts-avantages pour soutenir leurs décisions de sélection d'équipement.


5. Études de cas et données sur les performances sur le terrain

Les avantages théoriques des revêtements anticorrosion sont validés par des données réelles de performances sur le terrain provenant d'installations de climatiseurs industriels dans les zones côtières. Les études de cas suivantes illustrent l'impact pratique de ces revêtements sur la fiabilité et la durée de vie des équipements.

Étude de cas 1 : Usine chimique sur la côte du GolfeUne usine de traitement chimique située sur la côte du golfe des États-Unis a installé deux climatiseurs industriels identiques pour refroidir une salle de contrôle. Une unité était une configuration standard sans revêtement anticorrosion. L'autre unité était équipée d'un système de revêtement anticorrosion complet (revêtement époxy du coffret et revêtement époxy des bobines). Après trois années de fonctionnement, l'unité non revêtue avait subi une corrosion importante. Le serpentin du condenseur fuyait, le boîtier présentait une rouille importante et l'unité avait perdu plus de 20 % de sa capacité de refroidissement. En revanche, l'unité revêtue ne présentait aucun signe de corrosion et fonctionnait à pleine capacité. L'unité non revêtue a dû être remplacée après 4,5 ans, tandis que l'unité revêtue continue de fonctionner de manière fiable après 7 ans.

Étude de cas 2 : Installations portuaires de pêche en Europe du NordUne installation portuaire de pêche en Norvège a installé quatre unités de climatisation industrielle dans un environnement côtier agressif. Deux unités ont été commandées avec un revêtement standard et deux unités ont été commandées avec un système de revêtement en fluoropolymère haut de gamme. Après cinq années de fonctionnement, les unités avec revêtement standard présentaient des signes de corrosion sur le boîtier et les serpentins du condenseur. Les unités revêtues de qualité supérieure ne présentaient aucun signe de corrosion. Le gestionnaire du port a indiqué que les unités à revêtement haut de gamme nécessitaient moins d'entretien et avaient une durée de vie plus longue, ce qui se traduisait par un coût total de possession inférieur.

Données de performances sur le terrain :Au cours des 10 dernières années, nous avons collecté des données de performances sur plus de 200 installations de climatiseurs industriels dans les zones côtières. Les données montrent que :

  • Les unités non revêtues ont une durée de vie moyenne de 4,2 ans avant remplacement.
  • Les unités dotées de revêtements anticorrosion standard ont une durée de vie moyenne de 8,5 ans.
  • Les unités dotées de revêtements anticorrosion de qualité supérieure ont une durée de vie moyenne de 12,7 ans.
  • Le coût initial du revêtement haut de gamme est récupéré en 3 à 4 ans grâce à la réduction des coûts de maintenance et d'énergie.

Ces données confirment que les revêtements anticorrosion constituent une stratégie très efficace et rentable pour prolonger la durée de vie des climatiseurs industriels dans les environnements côtiers. Chez Ningbo Hicon Industry Co., Ltd., nous intégrons ces données de terrain dans notre processus de développement de produits, améliorant ainsi continuellement les performances de nos systèmes de revêtement.


6. Foire aux questions (FAQ)

Question 1 : Quel est le coût typique d’un revêtement anticorrosion pour un climatiseur industriel ?

Réponse : Le coût d'un revêtement anticorrosion dépend du type de revêtement et de la taille de l'unité. En règle générale, un revêtement anticorrosion standard (revêtement époxy pour armoire et serpentin) ajoute environ 10 à 15 % au coût d'un climatiseur industriel standard. Un système de revêtement en fluoropolymère haut de gamme peut ajouter 20 à 25 % au coût. Cependant, ce coût supplémentaire est généralement récupéré en 3 à 4 ans grâce à la réduction des coûts de maintenance, d'énergie et de remplacement. Chez Ningbo Hicon Industry Co., Ltd., nous fournissons des informations détaillées sur les prix de nos options de revêtement.

Question 2 : Des revêtements anticorrosion peuvent-ils être appliqués sur un climatiseur industriel existant ?

Réponse : Oui, des revêtements anticorrosion peuvent être appliqués sur un climatiseur industriel existant, bien que le processus soit plus complexe et plus coûteux que l'application du revêtement lors de la fabrication. L'unité existante doit être nettoyée, l'ancien revêtement retiré (le cas échéant) et la surface préparée avant l'application du nouveau revêtement. L'efficacité d'un revêtement appliqué sur le terrain est généralement inférieure à celle d'un revêtement appliqué en usine en raison des difficultés liées à la préparation de la surface. Pour les unités existantes, nous recommandons un nettoyage approfondi et l'application d'un enduit de retouche ou d'un enduit protecteur à base de cire.

Question 3 : Combien de temps dure le revêtement anticorrosion ?

Réponse : La durée de vie d'un revêtement anticorrosion dépend du type de revêtement, du processus d'application et de la gravité de l'environnement. Un revêtement époxy correctement appliqué peut durer 8 à 10 ans dans un environnement côtier. Un revêtement en fluoropolymère haut de gamme peut durer 15 à 20 ans. Le revêtement doit être inspecté régulièrement et tout dommage doit être réparé rapidement pour conserver ses propriétés protectrices. Chez Ningbo Hicon Industry Co., Ltd., nous fournissons des directives de maintenance pour nos systèmes de revêtement.

Question 4 : Le revêtement anticorrosion affectera-t-il les performances de refroidissement de l'unité ?

Réponse : Un revêtement anticorrosion correctement appliqué a un effet minime sur les performances de refroidissement de l'unité. Le revêtement utilisé sur le serpentin du condenseur est mince (généralement de 0,02 à 0,03 mm) et possède une conductivité thermique similaire à celle du métal de base. Le revêtement empêche l'accumulation de dépôts de sel et la corrosion, qui autrement réduiraient l'efficacité du transfert de chaleur du serpentin. En fait, un serpentin revêtu conservera ses performances de refroidissement plus longtemps qu’un serpentin non revêtu dans un environnement côtier.

Question 5 : Existe-t-il des normes industrielles concernant les revêtements anticorrosion pour les climatiseurs industriels ?

Réponse : Oui, plusieurs normes industrielles s'appliquent aux revêtements anticorrosion pour les climatiseurs industriels. La plus pertinente est la norme ASTM B117, qui est la méthode d'essai standard pour les essais au brouillard salin (brouillard). Ce test permet d'évaluer la résistance à la corrosion des revêtements. D'autres normes pertinentes incluent ISO 12944 (Protection contre la corrosion des structures en acier par des systèmes de peinture protectrice) et ASTM D610 (Pratique standard pour l'évaluation du degré de rouille sur les surfaces en acier peintes). Chez Ningbo Hicon Industry Co., Ltd., nous concevons nos systèmes de revêtement pour répondre ou dépasser les exigences de ces normes.


7. Conclusion

L'environnement corrosif des zones côtières constitue une menace importante pour la durée de vie et la fiabilité des climatiseurs industriels. L'air chargé en sel, l'humidité élevée et les fluctuations de température créent des conditions qui accélèrent la corrosion, entraînant une panne prématurée des équipements, une augmentation des coûts de maintenance et des temps d'arrêt imprévus. Les revêtements anticorrosion offrent une solution éprouvée et efficace à ce défi, prolongeant la durée de vie des climatiseurs industriels jusqu'à 200 à 300 % dans les environnements côtiers.

La sélection du système de revêtement approprié nécessite une compréhension approfondie des mécanismes de corrosion, des technologies de revêtement disponibles et du processus d'application. Un système de revêtement correctement appliqué, combiné à une inspection et un entretien réguliers, peut protéger le climatiseur industriel pendant de nombreuses années, réduisant ainsi considérablement le coût total de possession. Chez Ningbo Hicon Industry Co., Ltd., nous avons développé une gamme d'options de revêtement anticorrosion pour nos produits de climatiseurs industriels, conçues pour répondre aux besoins spécifiques de nos clients des zones côtières. Notre engagement envers la qualité et l'innovation garantit que nos clients reçoivent le plus haut niveau de protection pour leur précieux équipement.

Contactez Ningbo Hicon Industry Co., Ltd. aujourd'huipour en savoir plus sur nos solutions de revêtement anticorrosion pour climatiseurs industriels.

X
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept